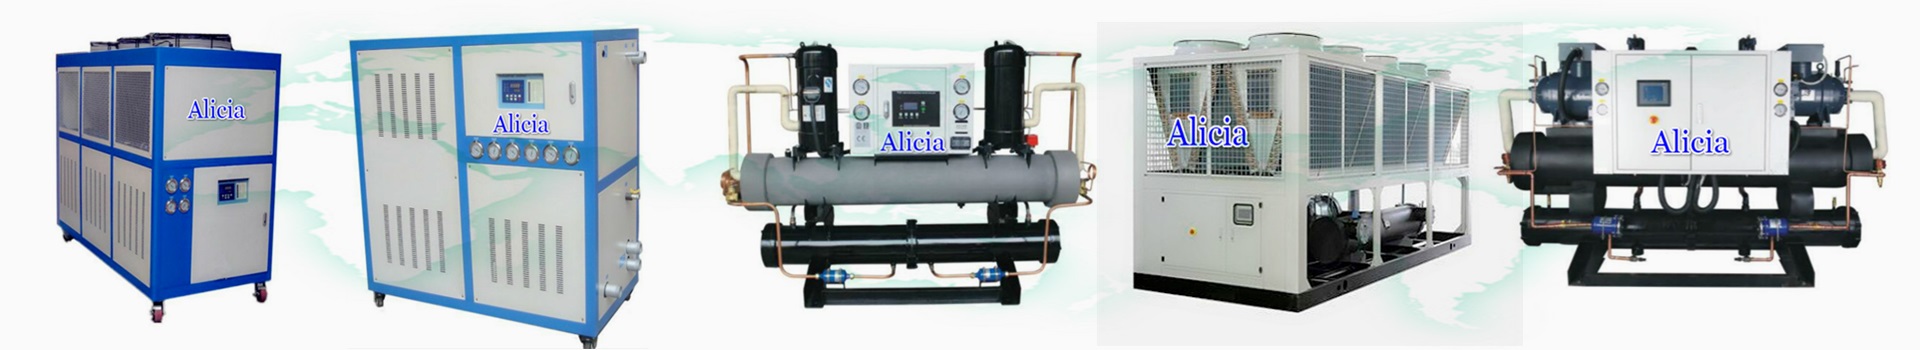
ラム酒の原料は糖蜜/サトウキビジュースです。ワインは安定性を保つために氷点下の温度が必要で、ジュースは清澄化のために低温が必要ですが、ラム酒の製造工程は全体的に高い冷却温度とよりシンプルな工程で済みます。主要な工程は、発酵温度制御、蒸留と凝縮、工程冷却、最終製品加工、補助機器冷却の5つの分野に集約されます。これらの工程については、製造順序に沿って以下に詳しく説明します。
I. 原料準備と前処理冷却
糖蜜の希釈、混合、冷却
糖蜜濃縮液は高温で粘度が高いため、高温下では細菌の増殖、酸敗、腐敗が起こりやすくなります。水で希釈し、pH調整と栄養塩を添加した後、冷却装置を用いて循環冷却を行い、溶液を28~32℃に保ちます。これにより、細菌の早期増殖を防ぎ、適切な発酵環境を確保します。
II. 発酵セクション(最大使用量、標準チラー必須)
ラム酒は高糖度・高アルコール濃度の長時間発酵工程を経て製造されます。酵母の代謝は非常に発熱性が高いため、この工程は工場全体で最も冷却エネルギー消費量の多い段階となります。
主発酵槽ジャケット/クーラー冷却:糖蜜発酵は非常に発熱性が高いため、温度が制限値(35℃以上)を超えると、酵母の早期老化、硫化物臭の発生、他の微生物による汚染、風味の劣化を引き起こします。
温度制御:26~32℃(クラシックラム)、クラフトラムはより低い温度(22~26℃)で発酵します。
冷却媒体:室温冷却水/中温エチレングリコール冷却水
機能:一定温度を維持して風味を閉じ込め、正常なアルコール変換を確保し、オフフレーバーを低減します。
接種液/酵母培養槽の冷却:酵母の活性化および増殖段階においては、接種液の過熱や不活性化を防ぎ、安定した発酵開始を確保するために、一定の温度制御が必要です。
III. 蒸留部(必須コア、チラー必須)
この冷却段階は、ワインとは最も大きく異なります。ワインは蒸留されませんが、ラム酒は蒸留と凝縮が必要です。
蒸留塔/ストークス式蒸留器における二次凝縮
発酵後、加熱・蒸発した低アルコールマッシュは、凝縮器と冷水循環システムを通して急速に冷却され、高アルコールスピリッツへと液化されます。
ボトル蒸留と連続式蒸留塔のいずれにおいても、大量の安定した冷水が必要です。
入口水温が低いほど、凝縮効率が高くなり、スピリッツの生産量も安定します。蒸留工程における還流凝縮は、蒸留酒の精製、メタノールやフーゼル油などの有害物質の分離、そしてラム酒の風味と品質の向上を目的として行われます。
高温蒸留廃水の冷却
蒸留後に排出される高温の蒸留廃水は、後続の処理とリサイクルを容易にするため、冷水で予冷されます。
IV. 原酒の後処理
蒸留酒の急速冷却
蒸留直後の原酒は非常に高温であるため、高温で保管すると酸化が進み、風味が損なわれやすくなります。そのため、プレート式熱交換器とチラーを用いて20~25℃まで冷却してからタンクに貯蔵します。
高濃度の原酒を希釈・ブレンドする際、アルコール度数を下げるために加水したり、カラメル色を調整したり、風味を調和させたりする際には、低温環境下での熟成が原酒の混ざり合いを促進し、濁りや分離を防ぎます。温度制御には冷水を使用します。
短時間の沈殿は酒石酸塩結晶の形成を起こさずにラム酒を清澄化しますが、低温沈殿はタンパク質やコロイド状不純物を沈殿させ、透明度を向上させます。冷却には室温の水のみを使用し、氷点下の冷蔵は不要です。
V. 熟成・瓶詰め工程
オーク樽にまだ移されていない原酒は、移送タンクを含め、貯蔵タンク内で18~22℃の一定温度に保たれます。これは、高温の夏季における酸化、蒸発、風味の劣化を防ぐためです。
大規模なラム酒蒸留所の樽熟成室には、室温を安定させ、オーク樽での熟成プロセスを均一に保つために、チラーと空調設備が設置されています。
充填前冷却:瓶詰め前に、ワインを15~20℃まで冷却することで、活性と泡立ちを抑え、濾過、無菌充填を容易にし、充填効率を向上させます。
VI. 工場全体の補助冷却:
作業場プロセス冷却水循環:機器の機械冷却、ポンプシール冷却、配管循環水冷却。
CIP洗浄温水冷却:高温洗浄後の機器洗浄後、冷却水を急速に循環させることで温度を下げ、バッチ切り替え時間を短縮します。

 チーズ製造に密閉式冷却塔が必要な理由とは?
 プロセス冷却用途向け産業用閉回路冷却塔システム
 化粧品製造業界では、水冷式チラーはどのように使用されていますか?
 洗剤製造業界では、水冷式チラーはどのように使用されていますか?