


水冷チラー選定・サイジングガイド|プラスチック加工における工業用プロセス冷却
URLスラッグ:https://jp.aliciaplasticmachine.com/pages/the-selection-and-sizing-guide-of-industrial-water-chillers
対象:B2B産業購買担当者(射出成形、押出成形、ブロー成形、プラスチック加工プラントエンジニア、調達マネージャー)
射出成形、押出成形、ブロー成形向けの水冷チラーの選定とサイジングに関する包括的なガイドです。冷却能力の計算、温度差(ΔT)、流量について学び、生産ラインに最適な空冷式/水冷式チラーをお選びください。
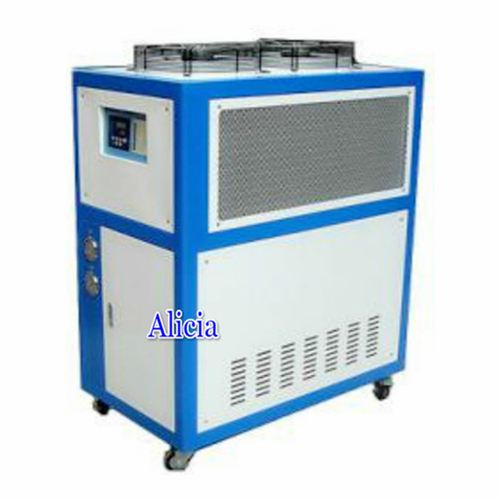
ウォーターチラーの選定とサイズ選定ガイド
適切なウォーターチラーの選定と正確なサイズ選定は、プラスチック加工工場における金型温度の安定性、製品品質、サイクルタイム、そして総生産コストに直接影響します。チラーのサイズが小さすぎると、金型の過熱、サイクルタイムの延長、不良率の上昇につながります。一方、サイズが大きすぎると、設備投資が無駄になり、連続運転時の消費電力が増加します。
この実践的なガイドでは、射出成形、押出成形、ブロー成形、その他のプラスチック補助冷却プロセス向け工業用水チラーの選定において、プラントエンジニアと調達チーム向けに、基本原則、計算式、主要な選定パラメータ、一般的な適用シナリオ、そしてよくある落とし穴について解説します。古い冷却ユニットの交換でも、全く新しい生産ラインの構築でも、このワークフローに従うことで、最適な水チラーソリューションを見つけることができます。
水チラーのサイズ選定前に確認すべき主要パラメータ
必要な冷却能力を計算する前に、以下の実際の現場稼働状況データを収集してください。いずれかの項目が欠けていると、チラーの選定に誤りが生じる可能性があります。
1.1 プロセス熱負荷と生産スループット
- 射出成形の場合:時間当たりのプラスチック材料生産量(kg/h)、プラスチック樹脂の種類、溶融温度と射出温度の差、ホットランナーの熱消費量(装備されている場合)
- 押出成形の場合:冷却槽の熱負荷、押出機バレルの補助冷却要件、ラインの運転速度
- タンク/反応器冷却の場合:タンク容量、目標冷却時間、循環流体(純水または水・グリコール混合液)
1.2 温度要件:入口・出口温度差(ΔT)
ΔTとは、チラーの冷却水出口からチラー入口に戻る際の温度差であり、冷却能力計算における重要な要素の一つです。プラスチック業界における推奨ΔT値:
| 用途 | 推奨ΔT値 |
|---|---|
| 精密/光学/医療用射出成形 | 3‑5℃ |
| 汎用射出成形 | 5‑6℃ |
| 押出水浴冷却 | 8‑12℃ |
注:ΔTが小さいほど、同じ熱負荷を除去するために必要な水流量は大きくなります。大きなΔTは必要流量を削減しますが、金型冷却の不均一リスクをもたらす可能性があります。
1.3 必要な冷水供給温度
- 標準工業用チラー:冷水出力5~25℃
- 低温グリコールチラー:特殊な低温成形プロセス向けに5℃以下
- 目標供給水温度が標準条件から大きく外れている場合は、チラーの定格冷却能力をそれに応じて低減する必要があります。
1.4 設置環境
- 夏季の周囲最高温度(空冷式チラーの性能低減に重要)
- 給排水条件(空冷式か水冷式かを選択)
- 使用可能な電源電圧と周波数
- 配管長、高低差、フィルター抵抗を考慮したポンプ揚程要件
水冷式チラーのサイジング計算式と実例
プラスチック加工用水冷式チラーのサイジングには、主に2つの計算方法が採用されています。材料処理量に基づく熱収支式と、循環水ループの流量とΔTに基づく式です。
方法1:プラスチック材料のスループットから冷却負荷を計算する
Q (kcal/h) = W × Cp × ΔT × 安全率
Q:必要な総冷却負荷 (kcal/h)
W:1時間あたりの処理プラスチック材料重量 (kg/h)
Cp:プラスチック樹脂の比熱
ΔT:溶融から成形品射出までの温度降下
安全率:1.3~1.8(複数金型共有チラーまたは高温環境の作業場では、より高い値を用いる)
単位換算:冷却能力 (kW) = Q (kcal/h) ÷ 860 / 1冷凍トン (RT) ≈ 3.517 kW
計算例:PP射出成形工場、1時間あたりのPP部品生産量120 kg、溶融-射出温度差180℃、Cp=0.48 kcal/kg・℃、安全率=1.4 Q = 120 × 0.48 × 180 × 1.4 = 14515 kcal/h ≈ 16.88 kW ≈ 4.8 RT 計算値以上の定格冷却能力を持つチラーモデルを選択する必要があります。
方法2:水回路の流量とΔTの計算
既存の循環水流量データが分かっている場合に適しています。
Q(kW) = 流量(L/分) × 4.186 × ΔT(℃) ÷ 60
例:測定された水流量 40 L/分、ΔT 5℃ Q = 40 × 4.186 × 5 ÷ 60 ≈ 13.95 kW
なぜ安全率を考慮する必要があるのか?
チラーの定格冷却能力は、実験室の標準運転条件下でテストされています。しかし、実際の運用環境では、夏季の高温、配管からの熱損失、予期せぬピーク熱負荷、フィルターの目詰まりなどの要因により、実際の出力能力は低下します。理論値と完全に一致するチラーを購入するのではなく、常に少なくとも15~20%の安全マージンを確保してください。
空冷式チラー vs 水冷式チラー:タイプの選択方法
必要な冷却能力を確認したら、次に空冷式チラーか水冷式チラーかを選択します。
空冷式工業用水チラー
✅ メリット
冷却塔や循環冷却水システムが不要。設置が容易で、補助設備への投資も少なくて済みます。
安定した工業用水源がない工場にも適しています。仮設生産ラインへの移動にも便利です。
❌ デメリット
夏季の高温時には冷却能力が低下します。
屋外の換気スペースを必要とします。騒音レベルが高い
最適な用途:中小規模の冷却能力、給水量が限られている射出成形工場、分散配置された複数の小規模冷却ポイント。
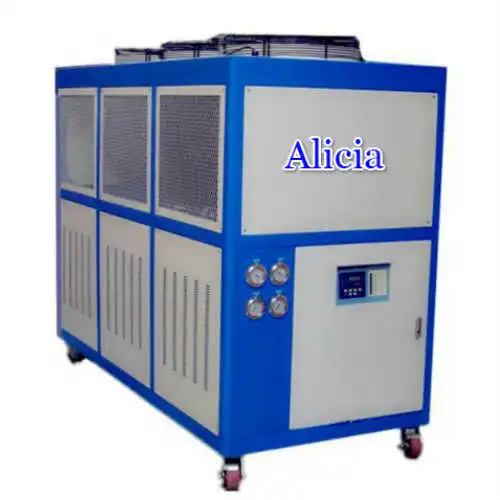
水冷式工業用水チラー
✅ メリット
周囲温度に関わらず安定した冷却性能。大容量でも高いエネルギー効率。
コンパクトな室内ユニット設置面積。チラー本体の騒音が低い。
❌ デメリット
冷却塔と冷却水ポンプシステムとの連携が必要。初期補助システム投資額が高い。
凝縮器内部のスケールや汚れを防ぐため、定期的な水処理が必要。
最適な用途:大規模押出成形工場、複数の機械に冷却サービスを提供する中央冷却システム、24時間連続稼働。

冷却能力以外の重要な選定ポイント
多くの購入者は、これらのポイントを無視してチラーの冷却能力のみを比較するため、長期運転が不安定になることがあります。
循環ポンプと揚程
チラーの冷却能力だけでなく、ポンプの流量と揚程も確認してください。長い配管や複数の金型を並列接続するループでは、各金型キャビティに設計流量を確保するために十分な揚程が必要です。揚程が不足すると、チラーの冷却能力が十分であっても冷却効果が低下します。
熱交換器材質
- 標準的な淡水冷却:銅製熱交換器を備えたシェルアンドチューブ式
- 水グリコール混合液、または水質の悪い水を使用する場合:耐腐食性に優れた304ステンレス鋼製熱交換器を推奨し、耐用年数を延ばします。
制御システムと温度精度
- 一般生産:デジタルPID温度コントローラー、±1℃の制御精度で要求を満たします。
- 光学部品、医療用高精度プラスチック部品:±0.5℃以上の温度安定性、流量異常、高温異常、低水位異常に対する警報機能を備えたPLC制御チラーを選択してください。
部品ブランドとアフターサービス
主要部品には、コンプレッサー、コンタクタ、サーマルプロテクター、フロースイッチなどがあります。信頼性の高い国際ブランドのコア部品を使用することで、故障リスクを大幅に低減します。ご注文前に、現地のスペアパーツ供給状況と保証規定をご確認ください。
プラスチック工場でよく見られるサイズ選定ミス
1. 射出成形機の型締め力のみに基づいてチラーを選定し、実際の熱負荷を計算していない。同じ射出成形機サイズでも、プラスチック樹脂の種類によって発生する熱量は全く異なります。2. 空冷式チラーの周囲温度による性能低下を無視している。定格容量は周囲温度35℃でテストされていますが、夏季の40℃を超えると性能が急激に低下します。
3. 小型チラーを選ぼうとしてΔT(温度差)設定が大きすぎる。金型表面温度の不均一性、反りや変形といった成形不良の原因となります。
4. 安全マージンを考慮せずに金型数が多いのに、1台のチラーに過負荷をかけている。冬季は問題なく動作しますが、夏季になると冷却不足になります。
5. ポンプヘッド要件を無視している。冷却能力は十分でも、金型キャビティへの水流量が不足している可能性があります。
一般的なプラスチック加工シナリオにおける適用例一覧表
| 生産シナリオ | 推奨チラータイプ | 重要事項 |
|---|---|---|
| 一般射出成形(PP、PE、ABS) | 中小規模向け空冷式チラー | ΔTを3~6℃に維持 |
| 光学/医療用精密射出成形 | 空冷式または水冷式、高精度制御 | 給水温度の厳密な安定、大流量、小ΔT |
| パイプ/異形押出成形冷却槽 | 大量処理向け水冷式 | 全浴槽熱負荷を計算 |
| ブロー成形生産ライン | 分散配置向け空冷式ユニット | 金型開閉時のピーク熱負荷に注意 |
| 複数機集中冷却システム | 水冷式チラー+冷却塔 | 負荷変動に対応するためバッファ水タンクを追加 |
水冷チラーの選定とサイズ決定に関するよくある質問
Q1:大型チラー1台で複数の射出成形機を冷却できますか?
A:はい、中央冷却システムを構築すれば可能です。ただし、同時稼働時の最大熱負荷を計算し、安全率を加算し、バッファ水タンクを設置する必要があります。個々の理論負荷を単純に合計するのではなく、複数の機械が同時にフル負荷で稼働しない場合は、多様性係数を考慮してください。
Q2:容量不足の水冷チラーを購入するとどうなりますか?
A:金型が目標温度に達しず、成形品に反りや収縮痕が生じ、不良率が高くなります。また、成形サイクルが長くなり、生産量が減少します。さらに、チラーのコンプレッサーが過負荷状態で連続運転し、コンプレッサーの寿命が短くなります。
Q3:チラーのトン数は大きいほど良いですか?
A:いいえ。容量が大きすぎるチラーは購入コストが増加するだけでなく、コンプレッサーのオンオフサイクルが頻繁になり、水温の変動が不安定になり、消費電力も増加します。計算した負荷よりも一段階上のモデルを、適切な安全マージンを考慮して選定してください。
Q4:グリコールタイプの低温チラーはどのような場合に必要ですか?
A:必要な冷水供給温度が5℃以下の場合、適切な割合のグリコール系不凍液を添加してください。また、グリコールを作動媒体とする場合は、チラーの冷却能力を低下させることを忘れないでください。
専門的な水冷チラー選定サポート
熱負荷計算や複数のサプライヤーの見積もり比較でお困りの場合は、以下の情報をご準備の上、弊社のエンジニアリングチームまでお問い合わせください。
1.機械リスト:射出成形機/押出機の型番、数量
2.樹脂の種類ごとの時間当たりの生産量
3. 必要な冷水供給温度、想定される温度差(ΔT)
4.現場の状況:夏季の最高外気温、給水状況、電源仕様
弊社の技術チームが冷却能力計算をサポートし、お客様のプラスチック加工ラインに最適な空冷式/水冷式水冷チラーソリューションをご提案いたします。


