プラスチックブロー成形業界では、水冷装置はどのように使用されていますか?
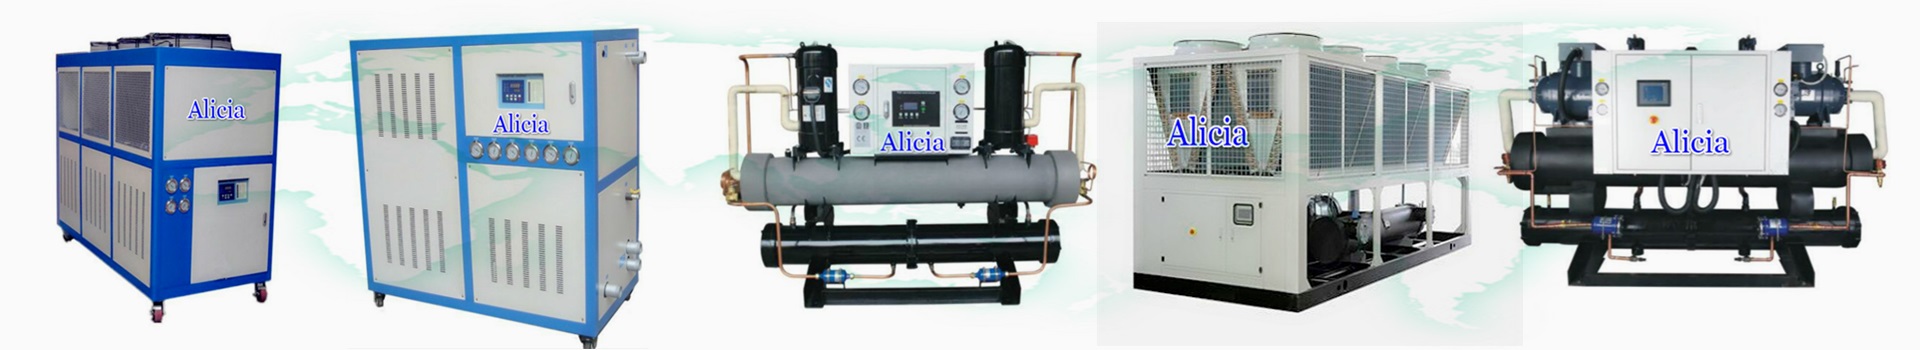
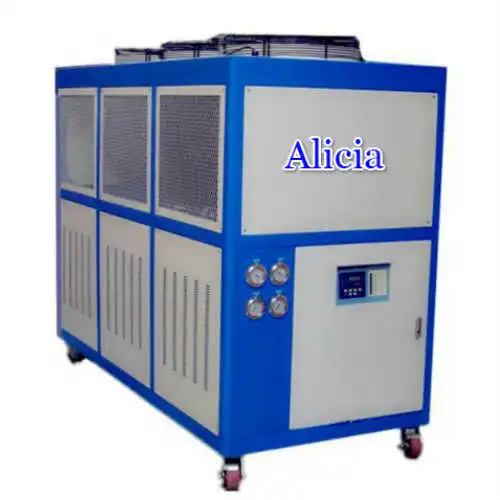
水冷装置はブロー成形に直接関与するのではなく、安定した低温の水を循環させることで、生産中の高温化に対処します。ブロー成形業界における水冷装置の中心的な役割は、工程中に主要な機器と金型を冷却し、製品の品質と生産効率を確保することです。
1. 主な用途と機能
水冷装置は、ブロー成形工程の前後、そして工程全体にわたって使用され、様々な機器のニーズに合わせた冷却を提供します。
金型冷却:これは最も重要な用途です。連続運転中、ブロー成形金型は溶融プラスチックと圧力によってかなりの熱を発生します。速やかに冷却しないと、ボトルはゆっくりと冷却され、変形し、肉厚の不均一が生じます。水冷装置は、水の循環によって金型から熱を取り除き、プリフォームの迅速な成形を可能にし、寸法精度と滑らかな外観を維持します。
押出機冷却:押出ブロー成形工程では、押出機がプラスチックペレットを加熱・溶融します。水冷チラーは、押出機のバレルとスクリューを冷却することで、プラスチックの分解や炭化につながる局所的な過熱を防ぎます。また、溶融粘度を安定させ、均一な押出量を確保します。
圧縮空気冷却:ブロー成形では、プリフォームを膨らませるために高圧空気が必要です。圧縮空気は圧縮工程で加熱されるため、高温はプリフォームの冷却と硬化の効率に影響を与える可能性があります。水冷チラーは圧縮空気を冷却することで、ボトルの冷却時間を短縮し、生産速度を向上させます。
2. 基本的な動作原理
チラーのワークフローは、「冷却 - 循環 - 放熱」という3つのステップで構成され、ブロー成形システムに安定した冷却源を提供します。
冷凍サイクル:チラー内のコンプレッサーが冷媒を高温高圧のガスに圧縮し、その後、コンデンサーに送られて放熱され、低温高圧の液体に変換されます。
熱交換:低温の液体は膨張弁を通過した後、蒸発器に入り、システム内の循環水と熱交換を行い、設定温度(通常5~15℃)まで冷却されます。
冷却用途:冷却された循環水は、金型や押出機など、冷却が必要な機器に送られます。熱を吸収した後、蒸発器に戻り、サイクルが完了します。
3. 選定と使用上のポイント
最適なブロー成形結果を得るには、適切なチラーを選定することが重要です。以下の2つのポイントを考慮する必要があります。
冷却能力の適合:ブロー成形機の仕様(シングルキャビティ/マルチキャビティなど)、生産速度、金型サイズに基づいて、チラーの冷却能力を決定します。冷却能力が不足すると冷却性能が低下し、冷却能力が過剰になるとエネルギーの無駄が生じます。
水温の安定性:ブロー成形には、高い水温精度(通常±1℃以内)が求められます。水温の変動が製品の品質に影響を与えないように、インテリジェントな温度制御システムを備えたチラーを選択することをお勧めします。


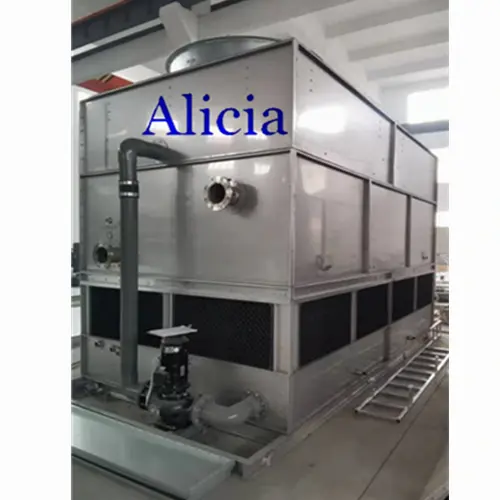 チーズ製造に密閉式冷却塔が必要な理由とは?
 プロセス冷却用途向け産業用閉回路冷却塔システム
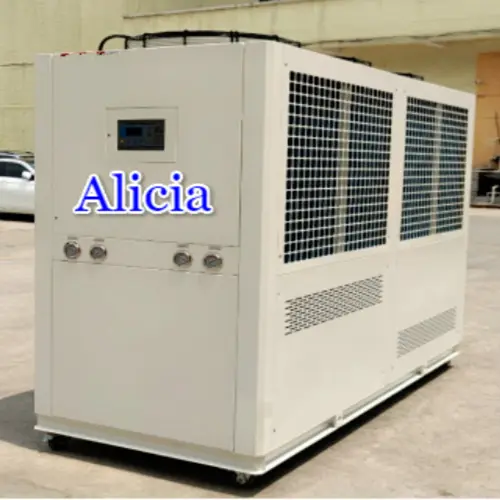 化粧品製造業界では、水冷式チラーはどのように使用されていますか?
 洗剤製造業界では、水冷式チラーはどのように使用されていますか?


