


モーリシャスの顧客がプリフォーム金型用空冷チラー購入しました
モーリシャスのPETプリフォームおよびボトルメーカーは、プリフォーム金型の冷却用に10馬力の空冷式チラーを購入しました。
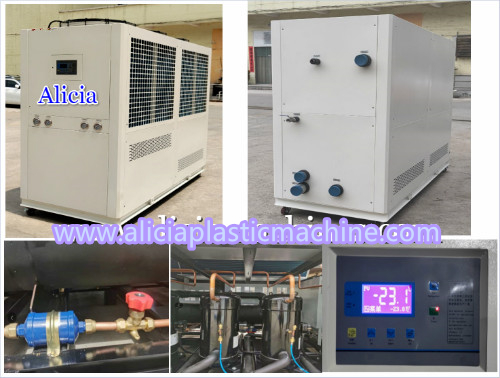
プリフォーム金型におけるチラーの主な機能は、温度を安定させ、熱を迅速に除去し、プリフォームの均一な冷却と成形を確保することで、サイクルタイムを短縮し、歩留まりを向上させることです。
I. プリフォーム金型にチラーが必要な理由
PETプリフォーム射出成形では、金型を10~25℃(ボトルの形状に応じて調整)の低温に保つ必要があります。
金型キャビティには、高温の溶融樹脂(約280℃)が注入されます。熱が適切に除去されないと、以下の問題が発生します。
プリフォームの収縮不均一、変形、表面の曇り/気泡の発生。
冷却時間の延長による生産能力の低下。
金型内の高温状態の長期化による熱疲労と寿命の短縮。
II.作動原理(3つの主要循環)
1. 冷水循環(金型側)
チラーは7~12℃の低温水を生成し、金型内部の冷却水回路に送り込みます。
冷水は金型キャビティ/コア内を流れ、溶融樹脂と金型から熱を奪い、水温を12~18℃まで上昇させます。
熱を吸収した温水はチラーの蒸発器に戻り、循環が完了します。
2. 冷媒循環(チラー内部)
蒸発器:冷媒は温水から熱を吸収し、低温・低圧の気体へと蒸発します。
圧縮機:気体を高温・高圧(約80~100℃)の気体へと圧縮します。
凝縮器:高温気体は外部環境(空気/冷却塔水)と熱交換を行い、高圧の液体へと凝縮します。
膨張弁:液体は絞り、減圧、冷却され、連続的に蒸発器に戻ります。
3. 放熱循環(チラー→環境)
空冷式:凝縮器ファンが直接環境に放熱するため、設置が容易です。
水冷式:凝縮器は冷却塔に接続され、塔内の水の蒸発によって放熱されるため、効率が向上します。
III. プリフォーム金型における具体的な応用例
金型水回路設計:循環冷却水回路は、金型キャビティ、コア、ホットランナープレート全体に均等に配置され、温度の均一性(±0.5℃)を確保します。
多キャビティ金型(例:16キャビティ、32キャビティ)では、キャビティ間の温度差を避けるために、独立した回路またはバランスのとれた水回路が必要です。
温度制御の重要ポイント
プリフォームの外観/透明部品:10~15℃、急速冷却、高透明度。
厚肉/大型プリフォーム:15~25℃、内部応力割れを防止。
チラー温度制御精度:±0.5℃、バッチ間の一貫性を確保。
生産へのメリット
冷却時間の短縮(サイクルタイムの60~80%)、生産能力の10~20%向上。
変形、収縮、気泡などの不良率を低減、歩留まり98%以上向上。
金型温度の安定化、金型寿命の30%以上延長。
IV. 一般的な構成と選定
チラーの種類:空冷式(小規模~中規模生産能力、設置スペースに制約がある場合)、水冷式(大規模生産ライン、32キャビティ以上)。
冷却能力のマッチング:金型キャビティ数、プリフォーム重量、サイクルタイムに基づいて算出します(例:16キャビティ、0.5Lプリフォームの場合、一般的に10~15HPのチラーを使用します)。主要パラメータ:出口水温7~12℃、温度制御精度±0.5℃、流量0.5L/分・キャビティ以上。
V. 概要
本チラーは、冷媒循環による冷却と冷水循環による温度制御を行い、プリフォーム金型に安定した低温を供給することで、迅速かつ均一な冷却を実現します。高容量・高品質のプリフォーム生産に不可欠な装置です。


